以 1 μm 尺度,
觀察局部表面。
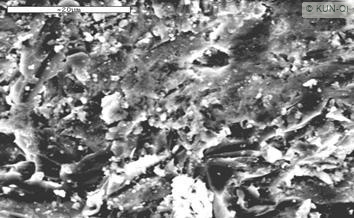
細部影像提供局部形貌的觀察依據。影像下方保留原始比例尺、偵測器、工作距離、加速電壓及日期,方便辨識觀察條件。
以工件需求為起點,提供不銹鋼微細化表面處理加工。歡迎台灣及海外企業提供工件資料,洽詢樣品評估與批量加工報價。
查看加工成果與實測證據 ↓坤期提供 SMT 不銹鋼微細化表面處理,著重改善表面結構、平整度與潔凈表現。具孔位、螺紋、內壁、平面或曲面的精密工件,以及有粗糙度、潔凈性或耐蝕要求的醫療器械與工業零件,皆可提供資料洽詢。實際適用性依材質、幾何與用途評估;以下顯微影像及試驗紀錄,作為加工評估的成果證據。
兩張處理後影像,兩種觀察尺度。
原始比例尺與儀器資訊完整呈現。
細部影像提供局部形貌的觀察依據。影像下方保留原始比例尺、偵測器、工作距離、加速電壓及日期,方便辨識觀察條件。
較大範圍的影像補充表面整體觀察。兩張照片均為 SMT 處理後影像,不是處理前後對照,也不應在忽略比例尺時直接比較。
fem 輪廓量測報告明列 SMT 處理後工件的三次 Ra 讀值均為 0.02 μm,平均 0.02 μm,即 20 nm。
(20 nm)
德國 fem 實測結果
| 報告樣件 | 第 1 次 | 第 2 次 | 第 3 次 | 平均 |
|---|---|---|---|---|
| SMT 處理後工件 | 0.02 | 0.02 | 0.02 | 0.02 |
讀值及平均值依原始報告的小數位數呈現。SMT 工件的 Ra 平均值為 0.02 μm,即 20 nm。
德國 fem 實測結果
NSS 鹽霧試驗:不銹鋼樣件的 500 h 與 1000 h 影像記錄。
以電子顯微影像閱讀氧化後的表面狀態,保留原始影像及各自試驗條件。
德國 fem 實測結果
SMT 處理後不銹鋼工件,依試驗前、500 小時及 1000 小時順序呈現。照片保留原始樣件外觀與試驗時間標記。
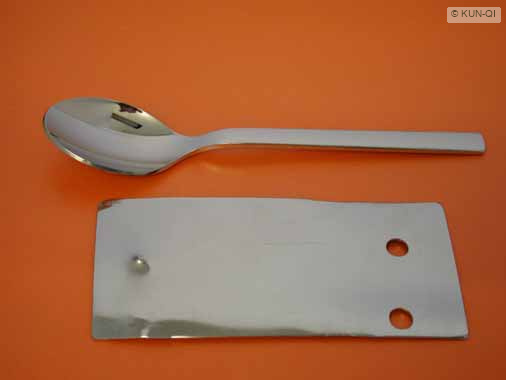
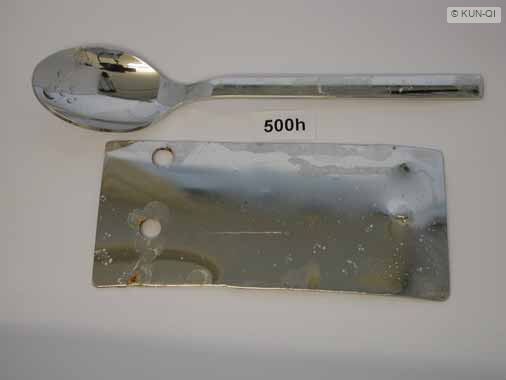
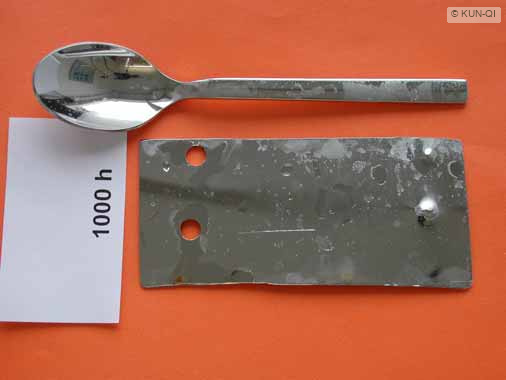
以上為指定時點的 NSS 試驗影像記錄;照片本身不等同於特定腐蝕等級或合格判定。
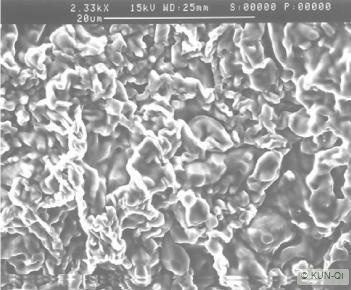
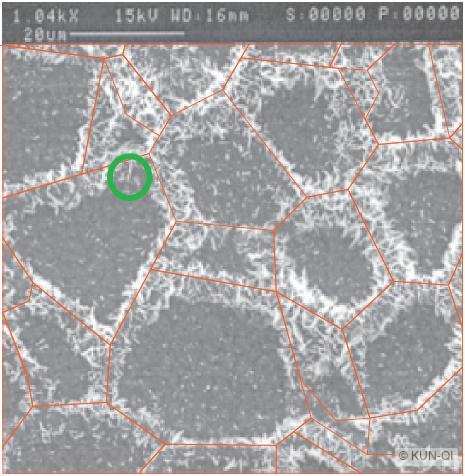
氧化觀察條件:處理前表面為 950°C/O₂;SMT 處理表面為 900°C/ArH₂–H₂O。兩圖的氣氛、溫度與儀器倍率不同,並非同條件的直接對照。
此處以荷葉效應作為自然界表面微觀結構的概念示例,說明微細結構與水滴、表面之間的交互作用,並作為理解表面結構、附著與潔凈行為的切入點。
這個自然示例不代表 SMT 處理後必然具有超疏水性,或具有與荷葉相同的水滴接觸角。目前尚未提供接觸角或液滴滾落角數據;概念圖片與顯微影像均不取代潤濕性量測。
回看原始顯微影像 ↗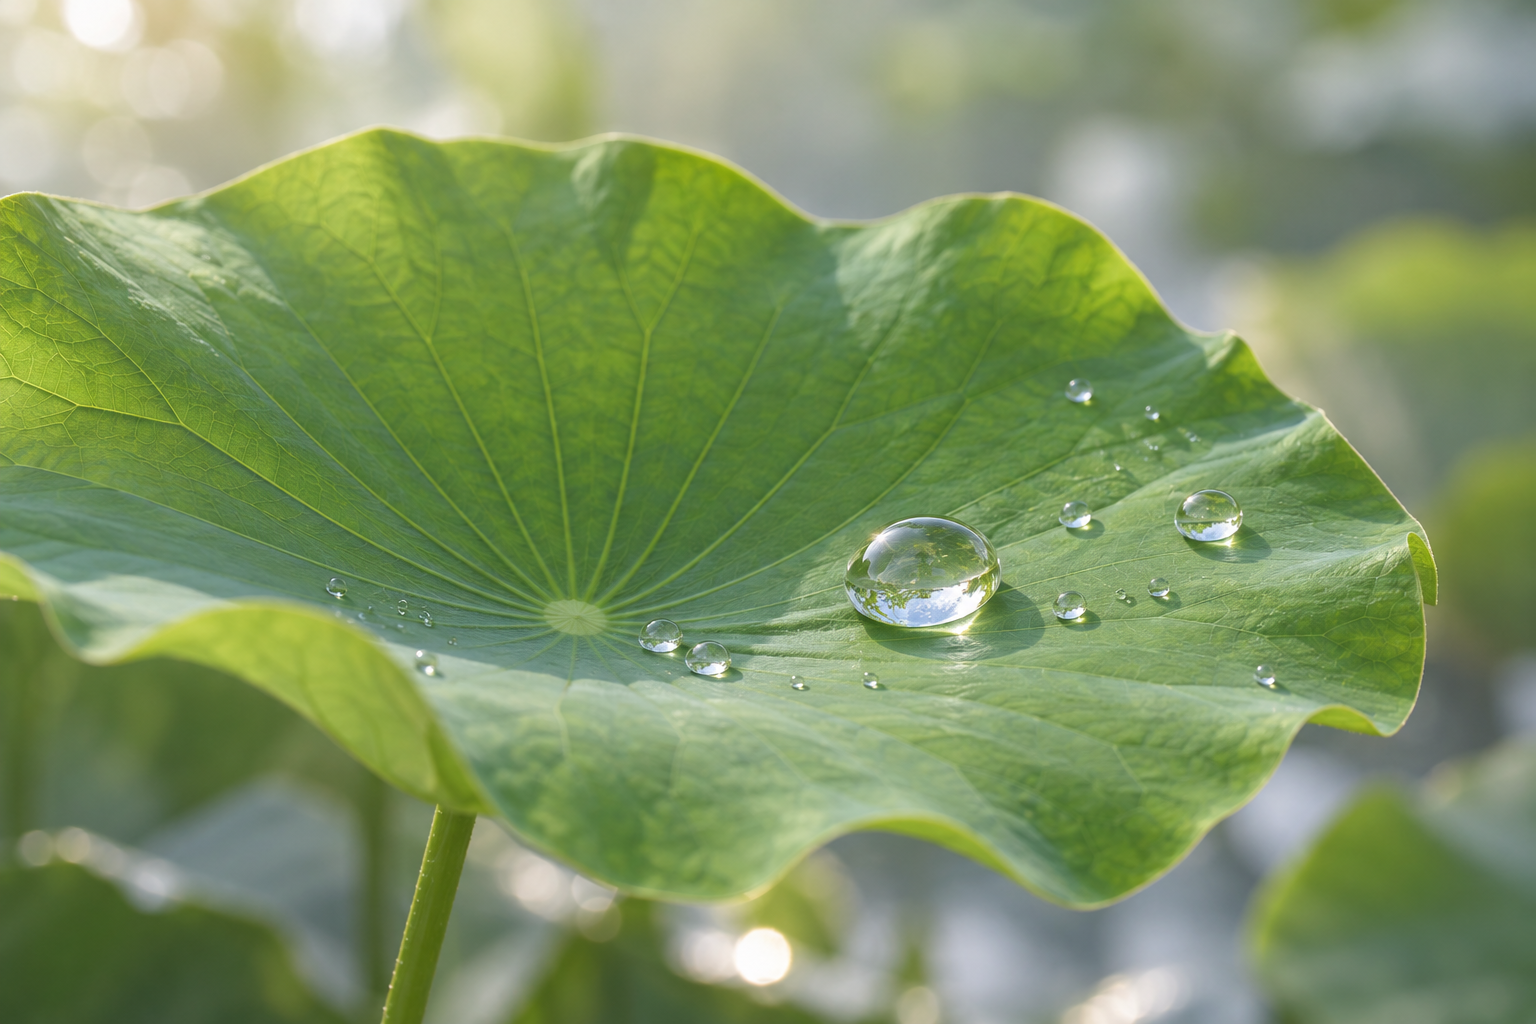
細菌殘留試驗:Labor Dr. Gärtner,德國 Ravensburg
SMT 表面細微化,減少細菌附著的機會。在本次 MRSA 試驗中,SMT 處理試板經指定擦拭流程後,殘留菌落數低於未處理與電解拋光試板。
| 表面條件 | 殘留 CFU |
|---|---|
| 處理前 | 12 |
| 電解拋光 | 220 |
| SMT 處理後 | 4 |
依上述試驗流程,SMT 試板的殘留 CFU 最低。CFU 為菌落形成單位,記錄擦拭後的殘留菌落數,並非滅菌率。
SMT 器械再處理實測文件記錄:經 SMT 處理的醫療器械,在與滅菌時可比的條件下進行 73 次清洗循環後,觀察結果為表面無腐蝕且平滑。
73 次是這項測試的記錄觀察點,不是器械損壞次數或使用壽命上限。文件沒有記錄器械在第 73 次後失效。
以下為同份文件另列的器械處理前後影像,展示表面再處理案例;不是上述 73 次循環試驗的配對照片。
SMT 依工件需求調整處理時間,觀察內壁表面平滑度與指定區域的表面一致性。 提供工件資料,洽詢樣品評估 ↗
兩張影像皆為 SMT 處理,呈現不同處理時間下的表面狀態。SMT 著重在維持工件尺寸的同時,讓表面更平滑、細緻;Ra 表面粗糙度實測可達 0.02 μm(20 nm),數據見本頁 Ra 實測區。影像保留原始倍率、100 μm 比例尺與紅色箭頭。
SMT 不同處理時間下的內壁表面觀察。
SMT 不同處理時間下的內壁表面觀察。
整體工件尺寸為 600 × 600 mm,內部 Ø 12 inch 圓形為指定處理區域,要求該區域內的表面處理結果一致。
螺紋、曲面與孔位。以更近的視角,看見 SMT 表面細微化。
由平面至孔緣,近看表面細微化的細節。
走近內外螺紋,觀察表面光澤與結構細節。
讓光線帶出曲面、端面與轉折之間的層次。
坤期提供之 SMT 工件照片。
不同。影像中的 μm 用來判讀橫向觀察尺度;Ra 是表面粗糙度量測參數,不能只憑顯微照片直接換算。
本頁圖片擷取自原始 PDF,保留原始構圖、色彩、比例尺與測試數據。網頁展示副本加上低調的 © KUN-QI 標記,並依螢幕等比例縮放。
需要先確認材質、幾何、初始表面、使用環境與驗收條件。此頁整理的是已提供實測文件中的樣件與試驗,不將其視為所有工件的保證值。
請提供材質料號、工件尺寸、數量、圖面或清楚照片、目前表面狀態及表面要求。如有用途、目標粗糙度或檢驗規範,也請一併註明。歡迎洽詢樣品與批量加工,實際可行性、承接範圍、交期與價格依資料評估後確認。