KERNTECHNOLOGIE 01 / MIKROOBERFLÄCHENBEHANDLUNG VON EDELSTAHL
SMT. Mikrooberflächenbehandlung von Edelstahl.
Mikrooberflächenbehandlung von Edelstahlbauteilen. Übermitteln Sie Ihre Bauteildaten zur Bewertung und Angebotserstellung, vom Muster bis zum Serienbedarf.
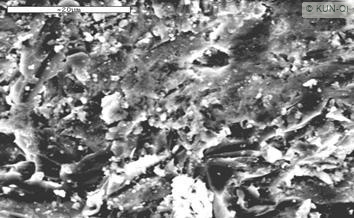
Elektronenmikroskopische Prüfaufnahme · Originalmaßstab erhalten01 / OBERFLÄCHE IM FOKUS
Oberflächenanforderungen. Bewertung anhand Ihres Bauteils.
KUN-QI bietet SMT-Mikrooberflächenbehandlung von Edelstahl mit Fokus auf Oberflächenstruktur, Glätte und Sauberkeit. Anfragen können Präzisionsbauteile mit Bohrungen, Gewinden, Innenwänden, ebenen oder gekrümmten Flächen betreffen. Medizinische Instrumente und Industriebauteile mit Anforderungen an Rauheit, Sauberkeit oder Korrosionsbeständigkeit werden anhand von Werkstoff, Geometrie und Verwendung bewertet. Die folgenden Mikroskopaufnahmen und Prüfunterlagen unterstützen diese Bewertung; die Eignung wird für jedes Bauteil geprüft.
1 μm und 10 μm bezeichnen die Bildmaßstäbe, nicht die Oberflächenrauheit.
01 / DETAILANSICHT
Im Maßstab von 1 μm. Die Oberfläche im Detail.
Die Detailaufnahme dokumentiert die lokale Oberflächenmorphologie. Originalmaßstab, Detektor, Arbeitsabstand, Beschleunigungsspannung und Datum bleiben am unteren Bildrand sichtbar.
02 / ÜBERSICHTSANSICHT
Im Maßstab von 10 μm. Ein größeres Sichtfeld.
Die Übersichtsaufnahme ergänzt die Oberflächenbeobachtung. Beide Bilder zeigen SMT-behandelte Oberflächen; sie sind kein Vorher-Nachher-Paar und dürfen nicht ohne Beachtung der Maßstäbe verglichen werden.
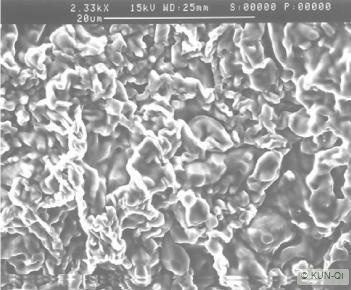
Zusatzbeobachtung: vor der Behandlung, Maßstab 20 μmDiese Aufnahme hat einen anderen Maßstab. Sie dient einer eigenständigen Betrachtung, nicht einem Vergleich bei gleicher Vergrößerung.
03 / RAUHEITSMESSUNG
Messung der Ra-Oberflächenrauheit
Der fem-Profilometriebericht nennt für das SMT-behandelte Bauteil drei Ra-Messwerte von 0.02 μm und einen Mittelwert von 0.02 μm, entsprechend 20 nm.
MittelwertRa 0.02 μm
(20 nm)
RA / URSPRÜNGLICHE MESSWERTE
Prüfergebnisse von fem, Deutschland
Ra-Einheit: μm
SMT-behandeltes Bauteil | Messung der Ra-Oberflächenrauheit
Prüfteil im Bericht
Messung 1
Messung 2
Messung 3
Mittelwert
SMT-behandeltes Bauteil
0.02
0.02
0.02
0.02
Messwerte und Mittelwert behalten die im Bericht dargestellte Genauigkeit. Das SMT-behandelte Bauteil hat einen mittleren Ra-Wert von 0.02 μm, entsprechend 20 nm.
Messlänge
LM 1.25 mm / LT 1.75 mm
Profilfilterangabe
R [LC GS 0.25 mm]
Tastsystem
MFW-250 CAL
OBERFLÄCHENEIGENSCHAFTEN / KORROSION
Prüfergebnisse von fem, Deutschland
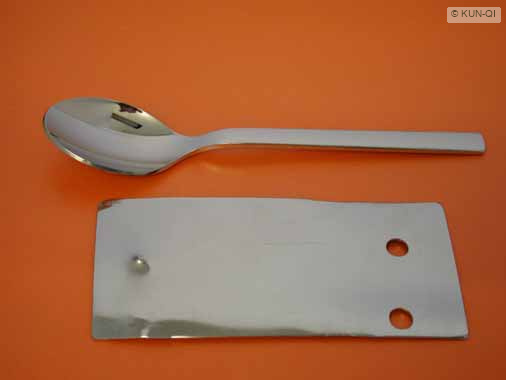
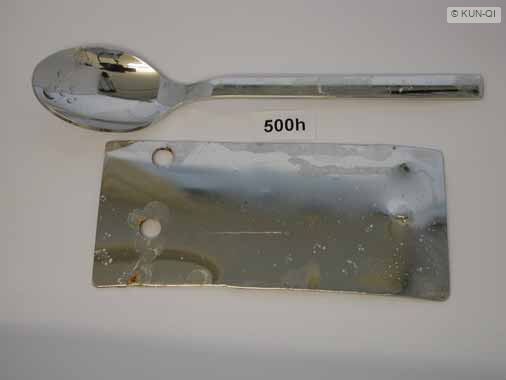
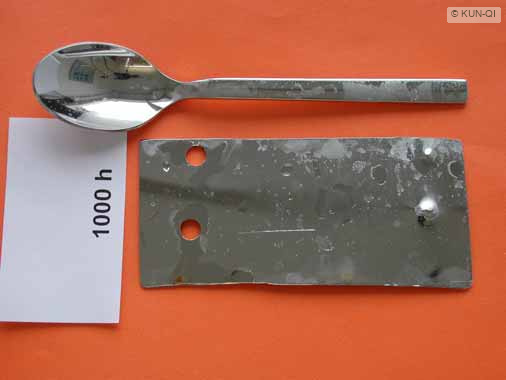
NSS-Salzsprühnebelprüfung: Fotodokumentation von Edelstahlprüfteilen nach 500 h und 1000 h.
NSS-Korrosionsprüfung und Oxidationsbeobachtung
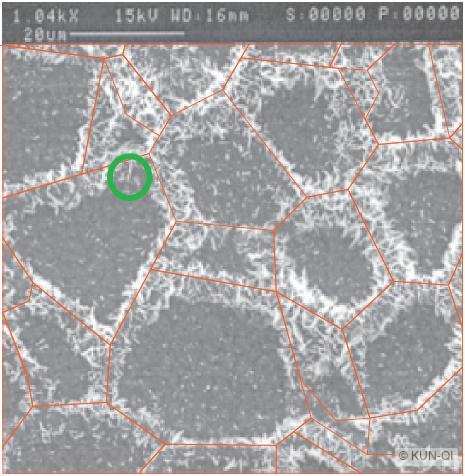
Beobachtung der Oberfläche nach Oxidation anhand der ursprünglichen Elektronenmikroskopaufnahmen und ihrer jeweiligen Prüfbedingungen.
Die SMT-behandelten Edelstahlteile werden vor der Exposition sowie nach 500 und 1000 Stunden gezeigt. Ursprüngliches Erscheinungsbild und Zeitmarkierungen bleiben erhalten.
Vor der SalzsprühnebelprüfungNSS / AUSGANGSZUSTANDNach 500 h NSSNSS / 500 hNach 1000 h NSSNSS / 1000 h
Dies sind Fotodokumentationen zu den angegebenen NSS-Expositionszeiten. Die Bilder allein legen weder eine Korrosionsklasse noch eine Bestanden-/Nichtbestanden-Bewertung fest.
Hochtemperaturoxidation | Mikroskopie
Vor der Behandlung950°C / O₂Oxidationsbedingungen unter Sauerstoff · Originalmaßstab 20 μm
Nach SMT-Behandlung900°C / ArH₂–H₂OOxidationsatmosphäre laut Unterlagen · Originalmaßstab 20 μm
Oxidationsbedingungen: unbehandelte Oberfläche 950°C / O₂; SMT-behandelte Oberfläche 900°C / ArH₂–H₂O. Atmosphäre, Temperatur und Gerätevergrößerung unterscheiden sich. Die Bilder sind kein Vergleich unter gleichen Bedingungen.
OBERFLÄCHENEIGENSCHAFTEN / REINIGBARKEIT
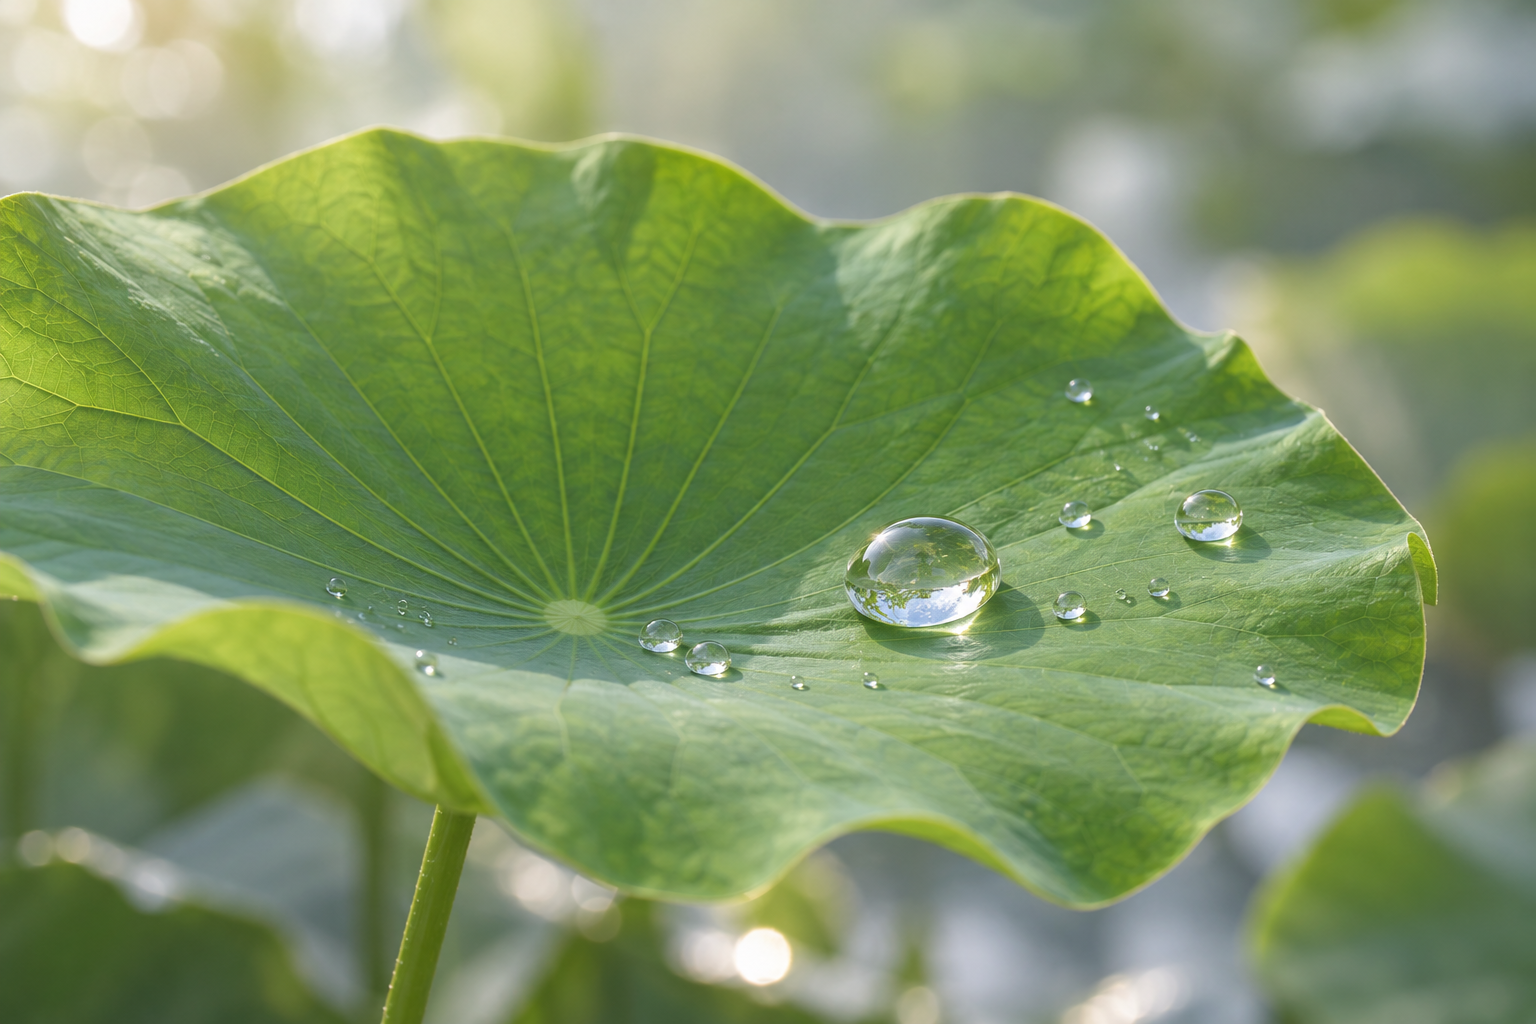
Der Lotuseffekt als Perspektive. Reinigbarkeit im Detail betrachten.
Der Lotuseffekt dient hier als natürliches Beispiel dafür, wie mikroskopische Strukturen die Wechselwirkung zwischen Wasser und Oberfläche beeinflussen können. Er ermöglicht einen konzeptionellen Einstieg in Oberflächenstruktur, Anhaftung und Reinigbarkeit.
OberflächenglätteAnhaftungsverhaltenReinigbarkeit
Dieses natürliche Beispiel belegt weder eine notwendige Superhydrophobie von SMT-Oberflächen noch einen mit Lotusblättern identischen Wassertropfen-Kontaktwinkel. Daten zu Kontakt- oder Abrollwinkeln liegen nicht vor; Konzeptbild und Mikroskopaufnahmen ersetzen keine Benetzungsmessung.
Konzeptdarstellung des Lotuseffekts (KI-generiert); kein Prüffoto eines SMT-Bauteils.
04 / BAKTERIELLE ANHAFTUNG
Prüfung bakterieller Rückstände: Labor Dr. Gärtner, Ravensburg, Deutschland
Eine glattere Oberfläche. Weniger Möglichkeiten zur bakteriellen Anhaftung.
SMT-Mikrooberflächenbehandlung verringert die Möglichkeiten bakterieller Anhaftung. Bei diesem MRSA-Test verblieben nach dem festgelegten Wischverfahren auf der SMT-behandelten Platte weniger Kolonien als auf der unbehandelten und der elektropolierten Platte.
Zusammenfassung des Prüfablaufs
Die Platten wurden gereinigt, versiegelt und autoklaviert.
Verwendet wurde Staphylococcus aureus (MRSA); die dokumentierte Ausgangskeimzahl betrug 5.7 × 10⁸ CFU.
100 μl Suspension wurden aufgetragen; die Platten wurden im festgelegten Winkel positioniert und 30 Sekunden belassen.
Nach trockenem Wischen mit Bode X-Wipes wurden die verbleibenden Kolonien per Kontaktprobenahme bewertet.
Ergebnisse bei der in den Unterlagen als 10⁴ bezeichneten Verdünnungsstufe
Oberflächenzustand
Verbleibende CFU
Vor der Behandlung
12
Elektropoliert
220
Nach SMT-Behandlung
4
Unter dem beschriebenen Ablauf wies die SMT-Platte die geringsten verbleibenden CFU auf. CFU bezeichnet koloniebildende Einheiten und erfasst Rückstände nach dem Wischen, keine Sterilisationsrate.
05 / INSTRUMENTENAUFBEREITUNG
Nach 73 Reinigungszyklen blieb die Oberfläche korrosionsfrei und glatt.
Die SMT-Prüfunterlagen zur Instrumentenaufbereitung dokumentieren 73 Reinigungszyklen an SMT-behandelten medizinischen Instrumenten unter mit der Sterilisation vergleichbaren Bedingungen. Als Ergebnis wurde eine korrosionsfreie, glatte Oberfläche festgehalten.
73 Zyklen sind der dokumentierte Beobachtungszeitpunkt, keine Ausfallzahl oder Nutzungsdauergrenze. Die Unterlagen berichten keinen Ausfall nach dem 73. Zyklus.
Instrumentenaufbereitung | Beispiel einer Oberflächenverbesserung
Die folgenden Vorher-Nachher-Bilder zeigen ein separates Aufbereitungsbeispiel aus denselben Unterlagen. Sie sind keine zugeordneten Bilder des oben beschriebenen 73-Zyklen-Tests.
Die SMT-Bearbeitungszeit wird an die Bauteilanforderungen angepasst. Betrachtet werden die Glätte von Innenflächen und die Gleichmäßigkeit in einem definierten Bereich. Bauteildaten zur Musterbewertung übermitteln ↗
SMT / OBERFLÄCHENVERFEINERUNG
SMT. Eine glattere Innenfläche.
Beide Bilder zeigen SMT-Behandlungen mit unterschiedlichen Bearbeitungszeiten. SMT zielt darauf ab, die Bauteilabmessungen zu erhalten und zugleich eine glattere, feinere Oberfläche zu erreichen. Die gemessene Ra-Rauheit kann 0.02 μm (20 nm) erreichen; siehe Ra-Messbereich auf dieser Seite. Ursprüngliche Vergrößerung, 100-μm-Maßstäbe und rote Pfeile bleiben erhalten.
A|SMT
Innenflächenbeobachtung bei unterschiedlicher SMT-Bearbeitungszeit.
B|SMT
Innenflächenbeobachtung bei unterschiedlicher SMT-Bearbeitungszeit.
02 / GLEICHMÄSSIGKEIT IM DEFINIERTEN BEREICH
Gleichmäßige Oberfläche in einem definierten Bereich
Die Gesamtabmessungen des Bauteils betragen 600 × 600 mm. Der innere Kreis mit Ø 12 inch ist der festgelegte Bearbeitungsbereich, in dem gleichmäßige Oberflächenergebnisse gefordert sind.
SMT / OBERFLÄCHE & FORM
Feinheit. Über Oberflächen und Details hinweg.
Gewinde, Rundungen und Bohrungen. SMT-Oberflächenverfeinerung aus nächster Nähe.
01 / 03
Bohrungen und Ebenen
Oberflächenverfeinerung an Ebenen und Bohrungskanten.
02 / 03
Innen- und Außengewinde
Gewinde und Innenflächen im Detail betrachten.
03 / 03
Rundungen und Stirnflächen
Licht macht die Übergänge zwischen gekrümmten Flächen und Stirnflächen sichtbar.
Von KUN-QI bereitgestellte SMT-Bauteilfotos.
06 / FRAGEN IM FOKUS
Die Daten verstehen. Die Bedingungen verstehen.
Sind Bildmaßstäbe mit Ra-Messwerten gleichzusetzen?
Nein. Die μm-Maßstäbe beschreiben den seitlichen Betrachtungsmaßstab. Ra ist ein gemessener Rauheitskennwert und lässt sich nicht unmittelbar aus diesen Fotos berechnen.
Werkstoff, Geometrie, Ausgangsoberfläche, Einsatzumgebung und Abnahmekriterien müssen geprüft werden. Die dokumentierten Prüfteile und Versuche begründen keine garantierten Werte für jedes Bauteil.
SMT / BEARBEITUNGSANFRAGEN
Ihr Bauteil als Ausgangspunkt. Angebot für die Bearbeitung anfragen.
Bitte senden Sie Werkstoffspezifikation oder -bezeichnung, Abmessungen, Stückzahl, Zeichnungen oder aussagekräftige Fotos, aktuellen Oberflächenzustand und gewünschte Oberflächenqualität. Ergänzen Sie gegebenenfalls Anwendung, Zielrauheit und Prüfanforderungen. Muster- und Serienanfragen werden einzeln bewertet; Machbarkeit, Umfang, Lieferzeit und Preis werden nach Prüfung bestätigt.