01
焊縫與表面一致性
焊縫缺陷與局部手工拋光痕跡,可能造成表面不均勻。只處理焊縫,也可能使處理區與其他區域的外觀不同。
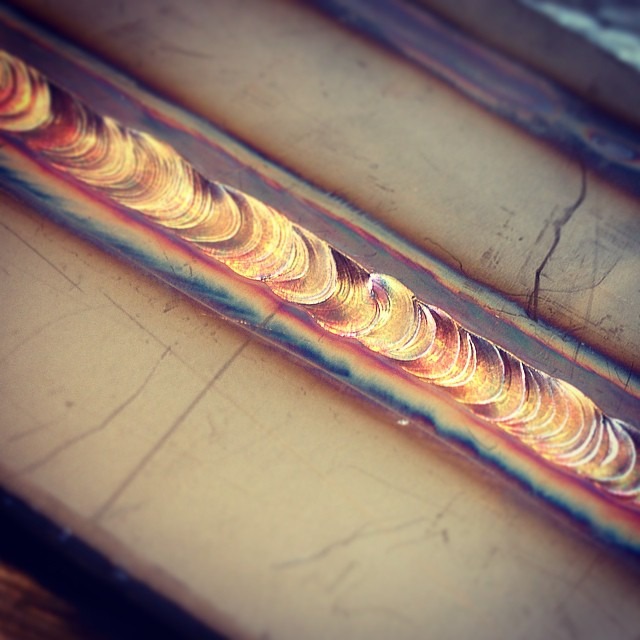
焊縫外觀|不銹鋼 TIG 搭接接頭;非縫隙腐蝕案例。
不銹鋼 TIG 搭接焊縫,作為焊縫與相鄰表面外觀的觀察實例,不作缺陷判定。
Joel Washing · Wikimedia Commons ↗ · CC BY 2.0外部技術照片,非坤期實測。僅等比縮圖,未裁切或改色。
02
刮痕與氧化皮
酸洗鈍化不能取代所有機械修整。加工刮痕、焊接飛濺及切割形成的氧化皮,需要按實際狀態選擇適合的前處理。
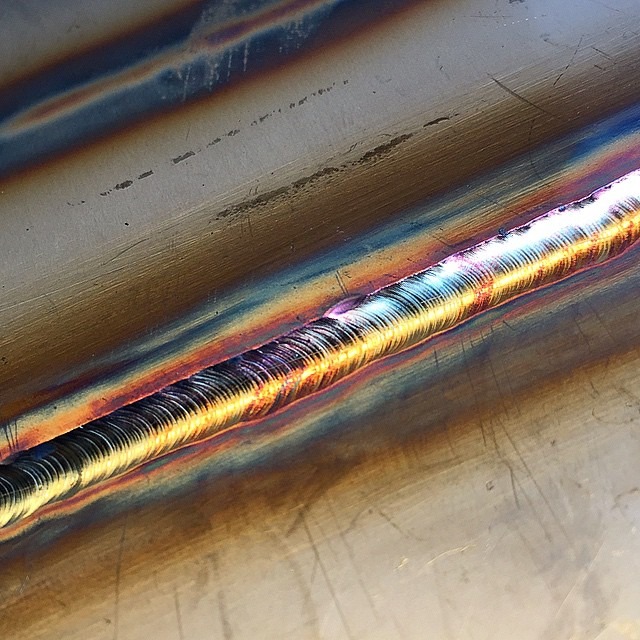
焊接熱變色|不銹鋼 TIG 焊縫周邊外觀;非晶間腐蝕影像。
不銹鋼 TIG 焊道周圍可見熱變色與表面紋理;照片用於觀察外觀,不代表已量測氧化皮厚度。
Joel Washing · Wikimedia Commons ↗ · CC BY 2.0外部技術照片,非坤期實測。僅等比縮圖,未裁切或改色。
03
大面積工件的均勻性
大面積工件經手工拋光後,應檢視整體處理的一致性,並兼顧工時、表面要求與後續清洗條件。
04
加工與搬運造成的表面損傷
運輸中的碰撞與拖拉,以及捲曲、折彎設備造成的劃傷或折痕,都可能增加後續處理難度。原料採購與儲存階段也應注意表面保護。